کوتینگ بنر (Coating) چیست و چه تاثیری بر شادابی رنگها دارد؟
24 مهر 1405
در پروژههای محیطی بارها پیش آمده که یک طرح با رنگهای زنده روی مانیتور، پس از پیاده سازی روی متریال کدر، تیره یا رنگ پریده به چشم بیاید. معمولا این افت کیفیت به رزولوشن فایل، کالیبره نبودن دستگاه یا برند مرکب نسبت داده میشود؛ در حالی که دلیل اصلی در ساختار فیزیکی خود مدیا قرار دارد. الیاف خام بنر بدون یک لایه پوششی فرآوری شده توان پذیرش قطرات جوهر را ندارند و پیگمنت را به داخل تاروپود میکشند یا قطره را روی سطح پس میزنند.
آشنایی با لایه کوتینگ (Coating) باعث میشود تا خروجی درخشان با رنگهای تفکیک شده داشته باشید. این لایه میکروسکوپی مستقیما بر مهار پخش رنگ و چگونگی بازتاب نور اثر میگذارد؛ عاملی که بررسی آن هنگام سفارش چاپ بنر خروجی بصری پروژه را دگرگون میکند.
کوتینگ بنر چیست و از چه موادی تشکیل میشود؟
پارچه پایه در اکثر متریالهای چاپ عریض، از تاروپود الیاف پلی استر با بافتهای مختلف (مانند 250D تا 1000D) بافته میشود. این الیاف در حالت خام و دست نخورده، کشش سطحی مناسبی برای نگه داشتن مایعات ندارند؛ بنابراین اگر جوهر مستقیما روی آنها پاشیده شود، قطرات در اثر مکش مویینگی لابهلای تاروپود کشیده شده و محو میشوند یا به شکل دانههای جدا از هم روی سطح جمع خواهند شد.
کوتینگ بنر (Coating) یک لایه پوششی فرآوری شده است که به روش پوششدهی مایع روی این اسکلت پلی استری اعمال شده و در کوره تثبیت میگردد.
این ترکیب از پلیمرهای اکریلیک، پلییورتان یا رزین مایع PVC همراه با ذرات معدنی متخلخل مثل سیلیکا ساخته میشود.
حضور این ذرات سیلیکا و پلیمرها بستر را به یک لایه پذیرنده جوهر تبدیل میکند؛ لایهای که منافذ کنترل شده دارد و قطره را بدون پخشیدگی عرضی مهار میکند. با اعمال این پوشش، پیگمنت رنگی دقیقا روی خارجیترین سطح متریال مینشیند و به اعماق بافت نفوذ نمیکند.
همین نشست سطحی، سنگ بنای ایجاد دانسیته نوری بالا و تشکیل رنگهای غلیظ در خروجی نهایی است.
فیزیک رنگ و کشش سطحی؛ جوهر چگونه روی سطح بنر تثبیت میشود؟
وقتی هد دستگاه چاپ قطرات جوهر را با حجم چند پیکولیتر روی متریال شلیک میکند، سرنوشت هر قطره مستقیما با مفهومی به نام «انرژی سطحی» گره میخورد.
بر اساس دادههای مهندسی فیزیک چاپ، پلیمرهایی مثل PVC برای اینکه خیسی یکنواخت و پیوند مناسبی با جوهر برقرار کنند، باید انرژی سطحی دینامیکی در محدوده ۳۸ تا ۵۰ داین بر سانتیمتر داشته باشند. تنظیم دقیق این عدد بر عهده فرمولاسیون کوتینگ است.
اگر بنر فاقد کوتینگ یکدست باشد و انرژی سطحی آن به زیر ۳۸ داین سقوط کند، جوهر خروجی از نازل منقبض میشود. این اتفاق باعث وقوع پدیده بیدینگ (Beading) خواهد شد؛ یعنی جوهر به جای اینکه سطح را بپوشاند، به شکل جزایر و لکههای قطرهای جدا از هم جمع میشود و سطح چاپ پر از لکههای ریز و بدون پوشش خواهد ماند.
در نقطه مقابل، اگر کشش سطحی بیشتر از ۶۰ داین باشد، کشش بیش از اندازه لایههای زیرین، قطره را بیاندازه باز میکند و لبههای دایرهای ترام تغییر شکل میدهند.
لایه کوتینگ با مهار زاویه تماس مایع، قطره را در همان ابعاد تعریف شده نگه میدارد. این فرآیند اجازه میدهد حلال حامل پیگمنت جدا شود یا تبخیر گردد، در حالی که ذره رنگی بدون جابهجایی موضعی در بیرونیترین پوسته فیکس میماند؛ فرآیندی که از فرورفتن رنگ در بافت جلوگیری کرده و باعث میشود خروجی زیر نور محیطی کاملا براق و شارپ باقی بماند.
کنترل چاقی ترام (Dot Gain)؛ عامل اصلی جلوگیری از تیرگی و ماتی چاپ
تصاویر چاپی در دستگاههای عریض از میلیونها نقطه ریز میکروسکوپی به نام ترام (Halftone Dots) ساخته میشوند. وقتی فایل در نرم افزار ریپ (RIP) پردازش میشود، اندازه هر ترام با دقت ریاضی تعریف شده است؛ اما روی متریال فیزیکی، پدیدهای به نام «چاقی ترام» رخ میدهد که طی آن اندازه قطره چاپ شده بزرگتر از مقدار فرستاده شده در فایل ثبت میشود. این افزایش اندازه به دو شکل بروز میکند:
در حالت مکانیکی، پیگمنت و حلال پیش از خشک شدن یا کیور شدن روی سطح پخش میشوند و بافت زیرین آنها را به شکل مویینگی به اطراف میکشد.
کوتینگ استاندارد با ایجاد یک شبکه پلیمری متراکم، پیگمنت را در بیرونیترین پوسته نگه میدارد و فقط به حلال ناقل اجازه جدا شدن یا تبخیر میدهد تا قطر لکه گسترش پیدا نکند.
در حالت اپتیکال، نور پس از برخورد با سطح متریال به درون لایهها نفوذ کرده و با بازتاب داخلی، باعث میشود چشم ناظر ترامهای مجاور را به یکدیگر پیوسته ببیند. سفیدی پایه و ماتی تنظیم شده کوتینگ، این زاویه شکست نور را اصلاح میکند.
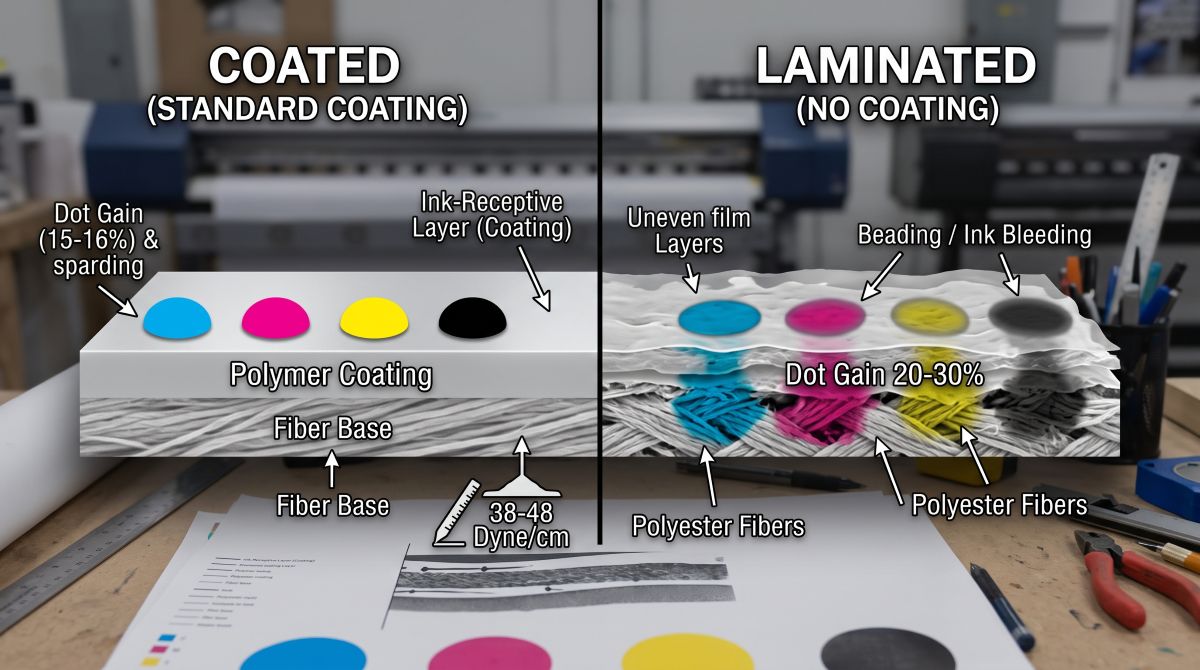
بر اساس استانداردهای صنعتی چاپ (نظیر ISO 12647-2)، افزایش ارزش تنالیته در منطقه ۵۰ درصد روی متریالهای دارای کوتینگ استاندارد در محدوده ۱۵ تا ۱۶ درصد کنترل میشود.
در مقابل، روی متریالهای بدون کوتینگ یکنواخت، این عدد به ۲۰ تا ۳۰ درصد میرسد.
همین اختلاف ۱۰ تا ۱۵ درصدی کافی است تا تعادل خاکستری به هم بریزد، جزئیات در سایهها ناپدید شوند و رنگهای حساسی مثل رنگ چهره یا آبی آسمان، گل آلود و کدر به نظر برسند.
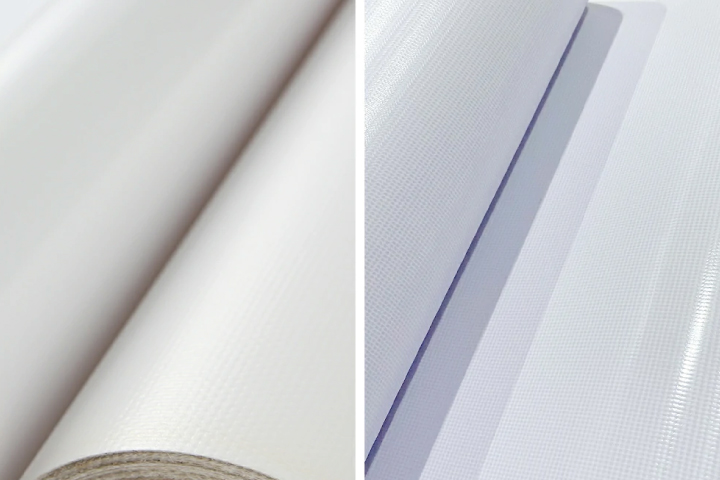
مقایسه میدانی بنر کوتد و بنر لمینیت شده در بازتولید رنگهای برند
تفاوت بنر کوتد با بنر لمینیت شده بیشتر از تفاوت از دوام فیزیکی و مقاومت در برابر باد است؛ این تفاوت مستقیما دقت کدهای رنگ سازمانی را مشخص میکند. در فرآیند تولید بنر لمینیت، دو ورقه فیلم نازک PVC با کمک چسب و غلتکهای داغ روی توری پلیاستر چسبانده میشوند.
این روش به دلیل توزیع غیریکنواخت چسب و نوسان ضخامت فیلم، سطحی با ناهمواریهای میکروسکوپی میسازد. در مقابل، در بنر کوتد واقعی، رزین مایع PVC مستقیما روی تاروپود بافته تزریق میشود و لایهای کاملا همگن و تراز پدید میآورد.
در ارزیابیهای آزمایشگاهی با دستگاه اسپکتروفوتومتر، میزان خطای رنگ با شاخص دلتا ای سنجیده میشود. انحراف تا سقف دلتا ای کمتر یا مساوی ۲ خطایی نامحسوس است و تا عدد ۳ برای کارهای تبلیغاتی قابل قبول است؛ اما هر رقمی بالاتر از ۳ انحراف آشکار از کد پنتون طرح اصلی است. بنرهای لمینیت به دلیل بافت ناهمگون، پرش دلتا ای بالای ۴.۵ را در نقاط مختلف رول ثبت میکنند که باعث دوگانگی رنگ در قطعات بزرگ میشود، در حالی که بنر کوتد تلورانس رنگ را در محدوده امن زیر ۲ حفظ میکند.
همین تفاوت ساختاری عامل اصلی اختلاف در قیمت بنر در بازار است. بنرهای لمینیت برای کارهای موقت و بیلبوردهای دید دور با بودجه حداقلی مناسب هستند، اما پروژههایی که رنگ سازمانی حساس دارند یا در فاصله نزدیک دیده میشوند، متریال کوتد میطلبند.
ارزیابی صحیح این متغیرها و انتخاب مدیای سازگار با نوع پروژه، مهارتی است که معمولا مراجع حرفهای و بهترین چاپخانه تهران پیش از شروع کار روی آن تأکید دارند تا محصول خروجی با فایل اصلی مغایرت پیدا نکند.
رفتار کوتینگ در برابر جوهرهای سالونت، اکوسالونت، یووی و لاتکس
عملکرد لایه کوتینگ زمانی به اوج میرسد که ساختار شیمیایی آن با تکنولوژی جوهر دستگاه چاپ همخوانی داشته باشد، زیرا هر سیستم چاپ رفتار فیزیکی متفاوتی روی بستر ایجاد میکند.
در چاپ سالونت سنگین، حلال با ماهیت تهاجمی خود بخش خارجی لایه PVC را در مقیاس مولکولی حل میکند تا پیگمنت درون بافت بنشیند. کوتینگ مناسب برای این سیستم باید پایداری حرارتی و مقاومت ساختاری بالایی داشته باشد تا این ترکیب بدون ذوب نامتقارن انجام گیرد؛ این فرآیند اشباع رنگی عمیق و مقاومت بالایی در فضاهای بیرونی ایجاد میکند.
در جوهرهای اکوسالونت، حلالها ملایمتر هستند و سرعت تبخیر پایینتری دارند. در این حالت، کوتینگ باید منافذ متخلخل بسیار ریزی داشته باشد تا حلال را بدون پخش کردن ذره رنگی به سرعت هدایت کند، این ویژگی باعث به وجود آمدن رزولوشن خطی دقیق، گرادیانهای نرم و وضوح بالای متنهای ریز میشود.
فناوری یووی رویکرد متفاوتی دارد؛ قطرات جوهر بر اثر تابش نور فرابنفش فوتوپلیمریزه شده و بلافاصله جامد میشوند. در اینجا کنترل کشش سطحی کوتینگ تعیین میکند که لایه جوهر خشک شده چسبندگی لازم را داشته باشد و دچار پوسته پوسته شدن یا ترک خوردگی نشود. نتیجه این سازگاری، رنگهایی بسیار زنده و تا حدی برجسته است.
در نهایت، جوهرهای لاتکس برای تبخیر آب و پلیمریزاسیون لایه محافظ به حرارتهای بالای ۱۰۰ درجه سانتیگراد نیاز دارند. بنابراین، کوتینگ بنر برای چاپ لاتکس باید تحمل حرارتی مشخصی داشته باشد تا زیر هیترهای خشک کن جمع یا دفرمه نشود. وقتی بستر تاب حرارتی لازم را داشته باشد، خروجی بدون نیاز به زمان اضافه برای گاززدایی، رنگهایی شفاف و سازگار با محیط زیست تحویل میدهد.
۴ عاملی که شفافیت رنگ بنر کوتد را خراب میکنند
حتی استفاده از مرغوبترین رولهای کوتد نیز در صورت رعایت نکردن اصول فنی و محیطی، تضمینی برای رسیدن به رنگهای زنده ایجاد نمیکند. متغیرهای مختلفی در طول چرخه نگهداری و چاپ میتوانند لایه پذیرنده را بیاثر کنند:
مهاجرت روغنهای نرمکننده (Plasticizer Migration)
در متریالهای ضعیف یا رولهایی که زمان زیادی در شرایط غیراستاندارد ماندهاند، روغنهای پلاستی سایزر از مغز متریال به سطح بیرونی حرکت میکنند. این فرآیند لایهای چرب و نامرئی روی کوتینگ میسازد که مانع چسبندگی مناسب قطرات جوهر شده و رنگها را کدر، رگهرگه و غیریکنواخت نشان میدهد.
رطوبت جذب شده در انبارداری
الیاف و لایه متخلخل بنر در محیطهای فاقد تهویه، رطوبت هوا را جذب میکنند. هنگام خروج جوهر و برخورد آن با سطح مرطوب، میکرو حبابهایی زیر لایه جوهر شکل میگیرد که با شکست نامنظم نور، درخشندگی نهایی را از بین میبرد.
حرارت نامناسب هیترهای دستگاه چاپ
دمای بیش از اندازه پیش هیتر یا پست هیتر میتواند بافت پلیمری حساس کوتینگ را قبل یا در حین نشست جوهر تخریب کند. این اتفاق باعث سوختگی موضعی بافت و ناپایداری براقیت در سطح چاپ میشود.
ناسازگاری پروفایل رنگی ICC و حجم مرکب
پاشش بیش از ظرفیت مرکب (Total Ink Limit) بدون در نظر گرفتن توان جذب بستر، باعث سرریز شدن جوهرها روی یکدیگر و از دست رفتن وضوح ترامها میگردد. در مجموعههای باسابقه مانند چاپ تیم گرافیک، برای هر مدیای کوتد پروفایل اختصاصی تعریف میشود تا تعادل رنگ و ضخامت فیلم رنگی دقیقا مطابق استاندارد فنی تنظیم بماند.
پرسشهای متداول درباره کوتینگ و کیفیت چاپ بنر
در این قسمت پرتکرارترین ابهامات فنی طراحان، مجریان تبلیغات و سفارشدهندگان در خصوص رفتار فیزیکی کوتینگ، انتخاب متریال و راهکارهای جلوگیری از افت کیفیت رنگ را با رویکردی کاربردی مرور میکنیم.
آیا بنر دارای کوتینگ باعث کاهش مصرف جوهر در دستگاه چاپ میشود؟
بله؛ پوشش یکپارچه مانع فرورفتن عمقی پیگمنت به بافت اسکلت بنر میشود و رنگ را در بیرونیترین پوسته نگه میدارد. در نتیجه، اپراتور با حجم جوهر کمتر (توتال اینک لیمیت پایینتر) به حداکثر دانسیته نوری و خلوص رنگی میرسد.
تفاوت بنر کوتد مات و براق در بازتاب شادابی رنگ چیست؟
کوتینگ براق به دلیل بازتاب متمرکز نور، کنتراست ظاهری و درخشندگی بصری رنگها را در محیطهای باز و دید دور برجستهتر نشان میدهد. در مقابل، کوتینگ مات بازتاب مستقیم و خیره کننده نور خورشید یا پروژکتور را مهار میکند؛ امری که باعث خوانایی بهتر متنها و حفظ تفکیک جزئیات در غرفههای نمایشگاهی و زوایای دید نزدیک میشود.
چرا روی بنرهای بیکیفیت، رنگ مشکی پس از چاپ متمایل به خاکستری یا قهوهای به نظر میرسد؟
این مشکل ناشی از نبود لایه پذیرنده یکدست و رخداد چاقی ترام نامنظم در رنگهای زیرین (بهویژه زرد و مجنتا) است. هنگامی که حلال به سرعت جذب یا تبخیر نشود، لایههای مرکب با یکدیگر تداخل پیدا کرده و عمق رنگ مشکی (Dmax) از بین میرود.
آیا ضخامت و انس بنر ارتباطی با کیفیت کوتینگ آن دارد؟
خیر؛ وزن بنر (مانند ۱۰، ۱۳ یا ۱۸ انس) نشان دهنده تراکم تاروپود پلیاستر و ضخامت لایه پی وی سی است. کیفیت لایه کوتینگ فرآیندی مستقل محسوب میشود؛ بنابراین یک بنر ۱۳ انس لمینیت با انس بالا، خروجی رنگی بسیار ضعیفتری نسبت به یک بنر ۱۰ انس مجهز به کوتینگ استاندارد ارائه میدهد.
چطور میتوان سلامت و کیفیت لایه کوتینگ را پیش از شروع چاپ ارزیابی کرد؟
این بررسی با استفاده از قلمهای تست کشش سطحی (Dyne Pens) انجام میگیرد تا پایداری انرژی در محدوده استاندارد تأیید شود. علاوه بر این، لمس دستی برای اطمینان از نبود لایه چرب ناشی از نشت نرمکنندهها و چاپ یک تست پترن گرادیان تکرنگ و ترکیبی، یکنواختی کوتینگ را مشخص میکند.
ماندگاری رنگ بنر کوتد در برابر تابش آفتاب نسبت به بنر معمولی چقدر بیشتر است؟
ترکیبات پایدارکننده UV در فرمولاسیون کوتینگ، نرخ اکسیداسیون پیگمنتها را کاهش میدهند. این ویژگی باعث میشود رنگها در شرایط محیطی تابستان تا ۲ برابر بیشتر از بنرهای لمینیت فاقد کوتینگ تخصصی، شفافیت اولیه خود را حفظ کنند و دچار زردشدگی زودهنگام نشوند.
علت ترک خوردگی یا پوسته شدن چاپ یووی روی برخی رولهای بنر چیست؟
این پدیده زمانی رخ میدهد که انرژی سطحی کوتینگ با سرعت پلیمریزاسیون جوهر یووی همخوانی نداشته باشد یا ضخامت کوتینگ بیش از حد مجاز باشد. عدم ایجاد پیوند مکانیکی قوی میان لایه جوهر خشک شده و سطح، هنگام تا زدن یا برش بنر باعث ریزش رنگ میشود.
چرا خطوط افقی یا پدیده بندینگ (Banding) گاهی به کوتینگ مربوط است و نه هد دستگاه؟
اگر ضخامت لایه کوتینگ در طول رول نوسان داشته باشد، جذب جوهر در فواصل مختلف یکسان نخواهد بود. این ناهمگونی در ظاهر شبیه به گرفتگی نازل هد دیده میشود، در حالی که در واقعیت، تغییر ظرفیت جذب بستر عامل خطدار دیده شدن رنگها است.
آیا بنر کوتد نیاز به خشک کن جانبی یا زمان اضافه برای تثبیت رنگ دارد؟
خیر؛ به دلیل ساختار متخلخل و مهندسی شده لایه پذیرنده، حلال به سرعت از پیگمنت تفکیک میشود و روند خشک شدن روی هیتر دستگاه با سرعت استاندارد پیش میرود، در حالی که روی مدیاهای لمینیت، جوهر تمایل به ماندگاری خیس روی سطح دارد و خطر لک شدگی رول حین جمعآوری بسیار بالاتر است.
جمع بندی
کیفیت یک سازه تبلیغاتی محیطی بیش از آنکه حاصل مدل دستگاه چاپ یا برند جوهر باشد، ریشه در رفتار فیزیکی سطحی دارد که قطره رنگ روی آن فرود میآید. تاروپود پلی استر به تنهایی توانایی حفظ دانسیته نوری و نگه داشتن رنگ در لایه بیرونی را ندارد؛ مهار این چالش با فرمولاسیون دقیق کوتینگ امکانپذیر میشود.
این لایه پوششی با کالیبره نگهداشتن انرژی سطحی بین ۳۸ تا ۵۰ داین و مهار پدیده چاقی ترام (Dot Gain) تا زیر ۱۶ درصد، از کدر شدن تنالیتههای میانی، گل آلود شدن چهرهها و پرش کدهای رنگی پنتون جلوگیری میکند.
بررسی این مشخصات فنی پیش از اجرای تیراژهای سنگین و انتخاب هوشمندانه متریال سازگار با هر پروژه، ضامن ماندگاری هویت بصری برند در برابر بازتاب نور محیطی و شرایط خشن فضای باز خواهد بود.
